Закупаете товары в Китае и других странах Азии? Крайне важно привлекать квалифицированную независимую инспекционную компанию. Профессиональная предотгрузочная инспекция , проводимая независимой организацией по контролю качества, позволяет импортёрам убедиться в том, что товары соответствуют установленным требованиям до их отгрузки. В конечном итоге это помогает защитить репутацию бренда импортёра и сохранить надёжные долгосрочные отношения с поставщиком.
Предотгрузочная инспекция (PSI) — важная составляющая услуг по контролю качества, предоставляемых GIS. Она позволяет выявлять любые проблемы до отгрузки, чтобы устранить их задолго до того, как продукция ненадлежащего качества попадёт к конечным потребителям. Эта процедура контроля качества помогает компаниям избежать финансовых потерь, перебоев в поставках и ущерба репутации бренда, вызванных поставкой товаров ненадлежащего качества.
Содержание
1. Подтверждение критериев инспекции и плана выборочного контроля
5. Проверка продукции и её соответствия требованиям
6. Проверка качества изготовления
7. Проверка размеров и измерений
Каковы этапы и процедуры предотгрузочной инспекции?
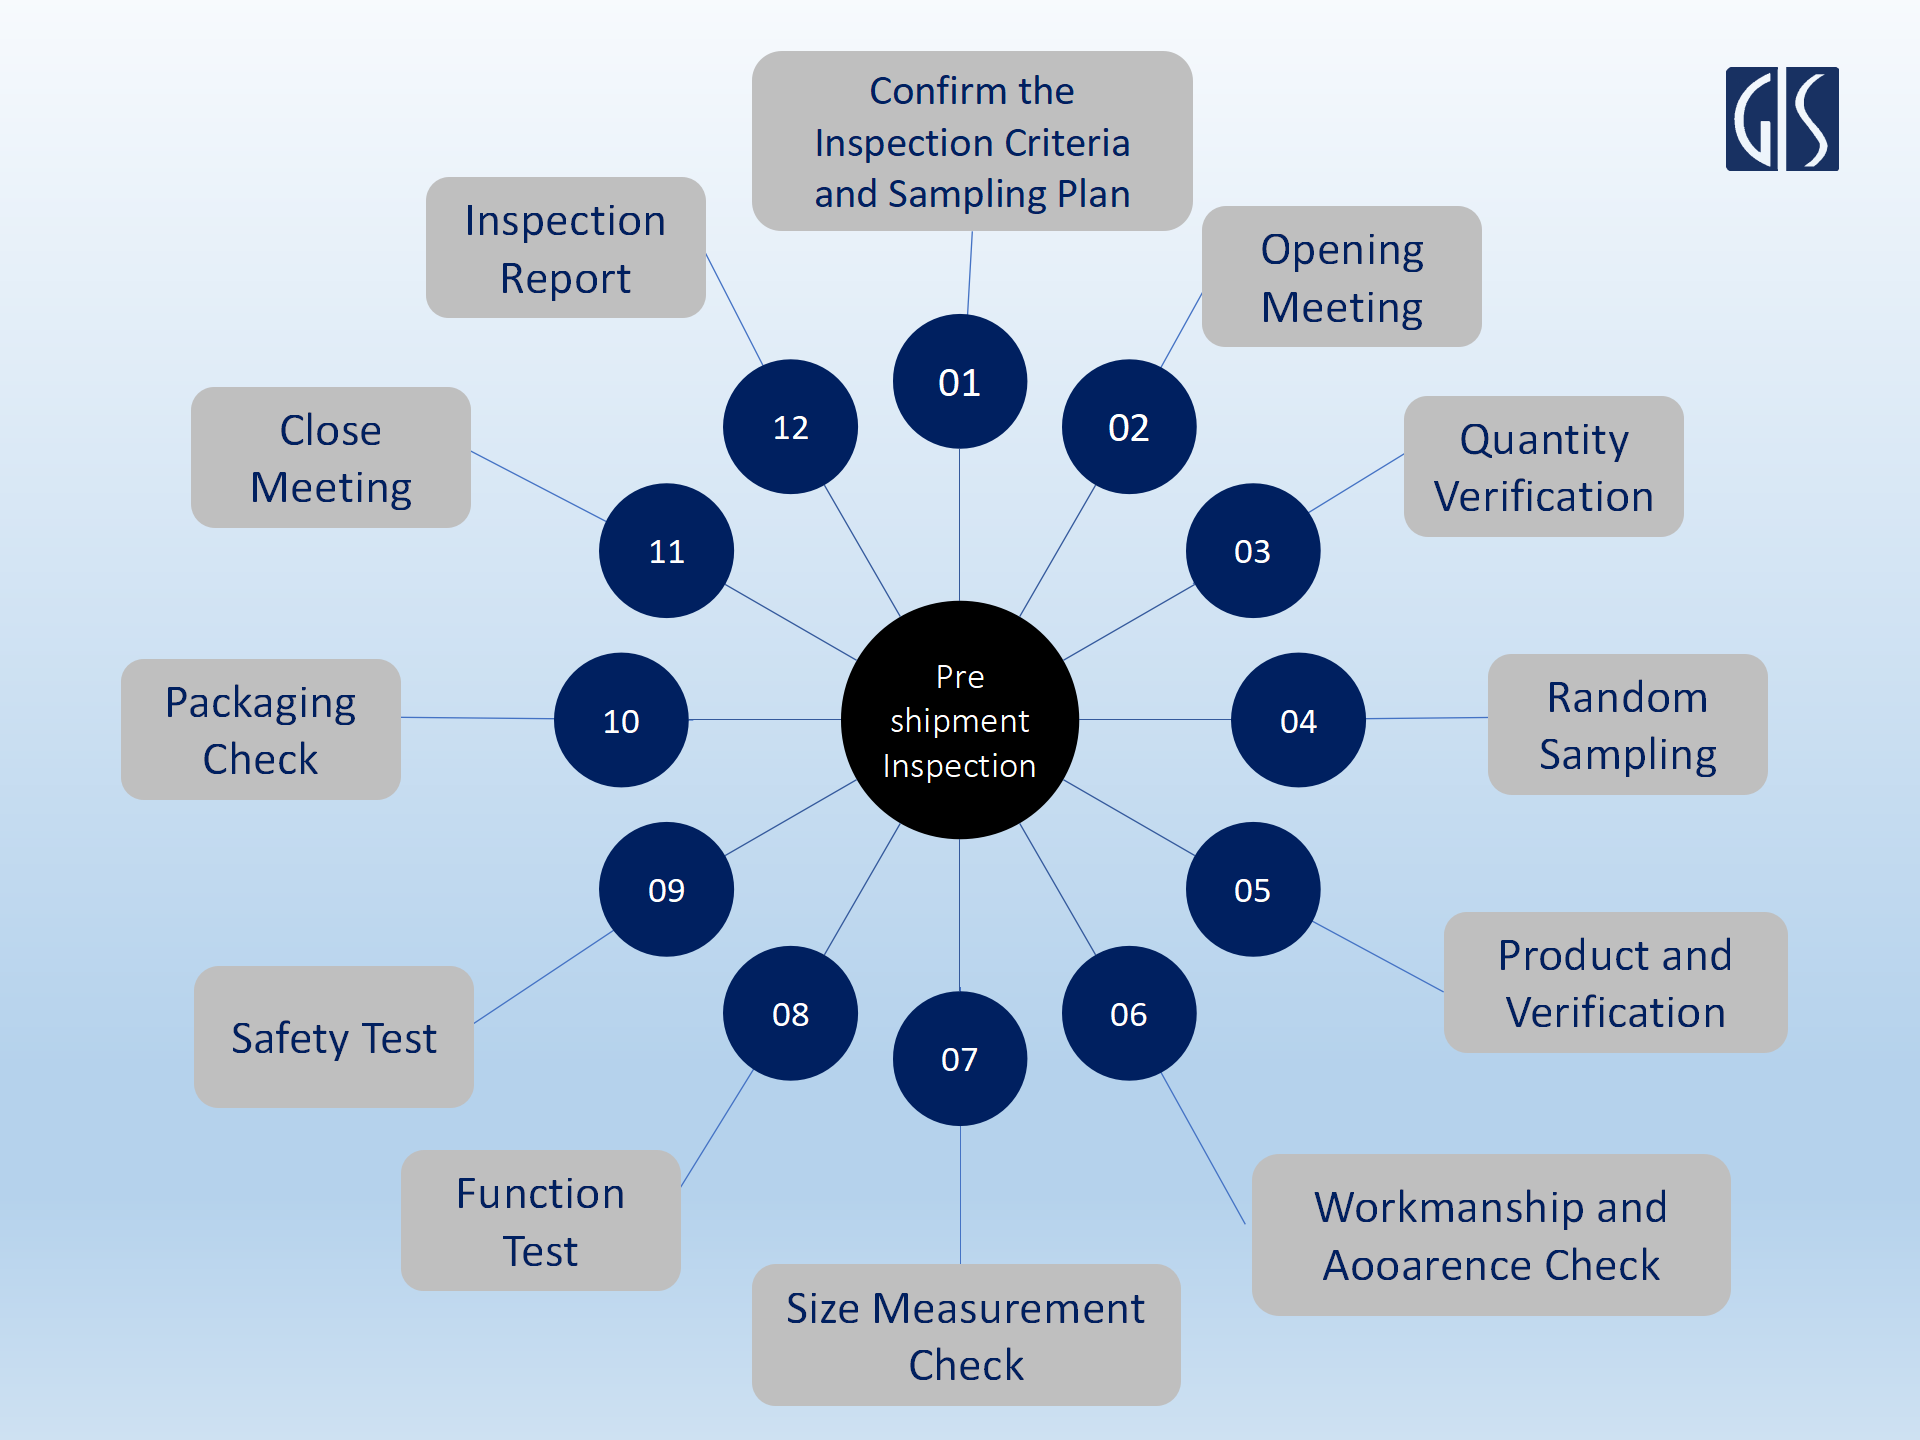
Предотгрузочная инспекция включает проверку количества, случайный отбор образцов, проверку качества изготовления и проведение испытаний заказанной продукции непосредственно на месте. Следующие 12 этапов помогут вам понять, как проводится предотгрузочная инспекция независимой третьей стороной.
1. Подтверждение критериев инспекции и плана выборочного контроля
Необходимо согласовать дату инспекции, метод выборочного контроля, контрольные листы для проверки продукции и назначенного инспектора. До начала инспекции следует обсудить и согласовать с клиентом все требования к проверке, план выборочного контроля и контрольные листы. На этом этапе тщательно рассматриваются такие параметры, как тип продукции, количество, упаковка, маркировка и методы испытаний.
Этот основополагающий этап выходит за рамки простого согласования контрольного листа. Он представляет собой важную меру упреждающего снижения рисков и определения приемлемых коммерческих стандартов качества.
Стратегическое определение AQL и оценка рисков
Выбор предела приемлемого качества (AQL) должен быть стратегическим решением, а не простым использованием стандартных отраслевых значений (например, Major 2.5 / Minor 4.0). Инспекторы должны совместно с клиентом использовать матрицу оценки рисков продукции (Product Risk Matrix) для определения уровня риска конкретного заказа.
-
Для продукции с высоким уровнем риска: товары, связанные с потенциальными рисками для безопасности (например, медицинские изделия и детские игрушки), а также продукция, имеющая решающее значение для премиального позиционирования бренда, требуют значительно более строгих значений AQL, например Major 1.0 или Major 1.5. Несоответствия в этой категории напрямую связаны с потенциальным снижением стоимости бренда, регуляторными штрафами и дорогостоящими отзывами продукции.
-
Обоснование: индивидуальная настройка AQL позволяет импортёру привести объём и строгость инспекции в точное соответствие с допустимым уровнем дефектов, эффективно устраняя разрыв между производственными стандартами и ожиданиями потребителей.
Соблюдение нормативных требований и проверка обязательной маркировки
Официальный контрольный лист инспекции должен тщательно сверяться с обязательными нормативными требованиями целевого рынка. Это важный механизм правового контроля, обеспечивающий возможность выхода продукции на рынок.
- Обоснование: такие важнейшие сведения, как страна происхождения, состав волокон, размерные обозначения и специальные предупреждающие надписи (например, об опасности удушья или токсичности материалов), являются обязательными юридическими требованиями. Проверка соответствия требованиям к маркировке в ходе PSI имеет принципиальное значение, поскольку несоблюдение этих требований неизбежно может привести к задержке товаров на таможне, отказу в приёме груза и значительным финансовым штрафам.
2. Вступительное совещание
Инспекторы прибывают на производственное предприятие в согласованное время и проводят вступительное совещание с представителями фабрики. Во время встречи подписываются документы о соблюдении требований, повторно обсуждаются детали инспекции и оценивается предполагаемая продолжительность проверки. Предотгрузочная инспекция обычно проводится непосредственно на фабрике или производственной площадке.
3. Проверка количества
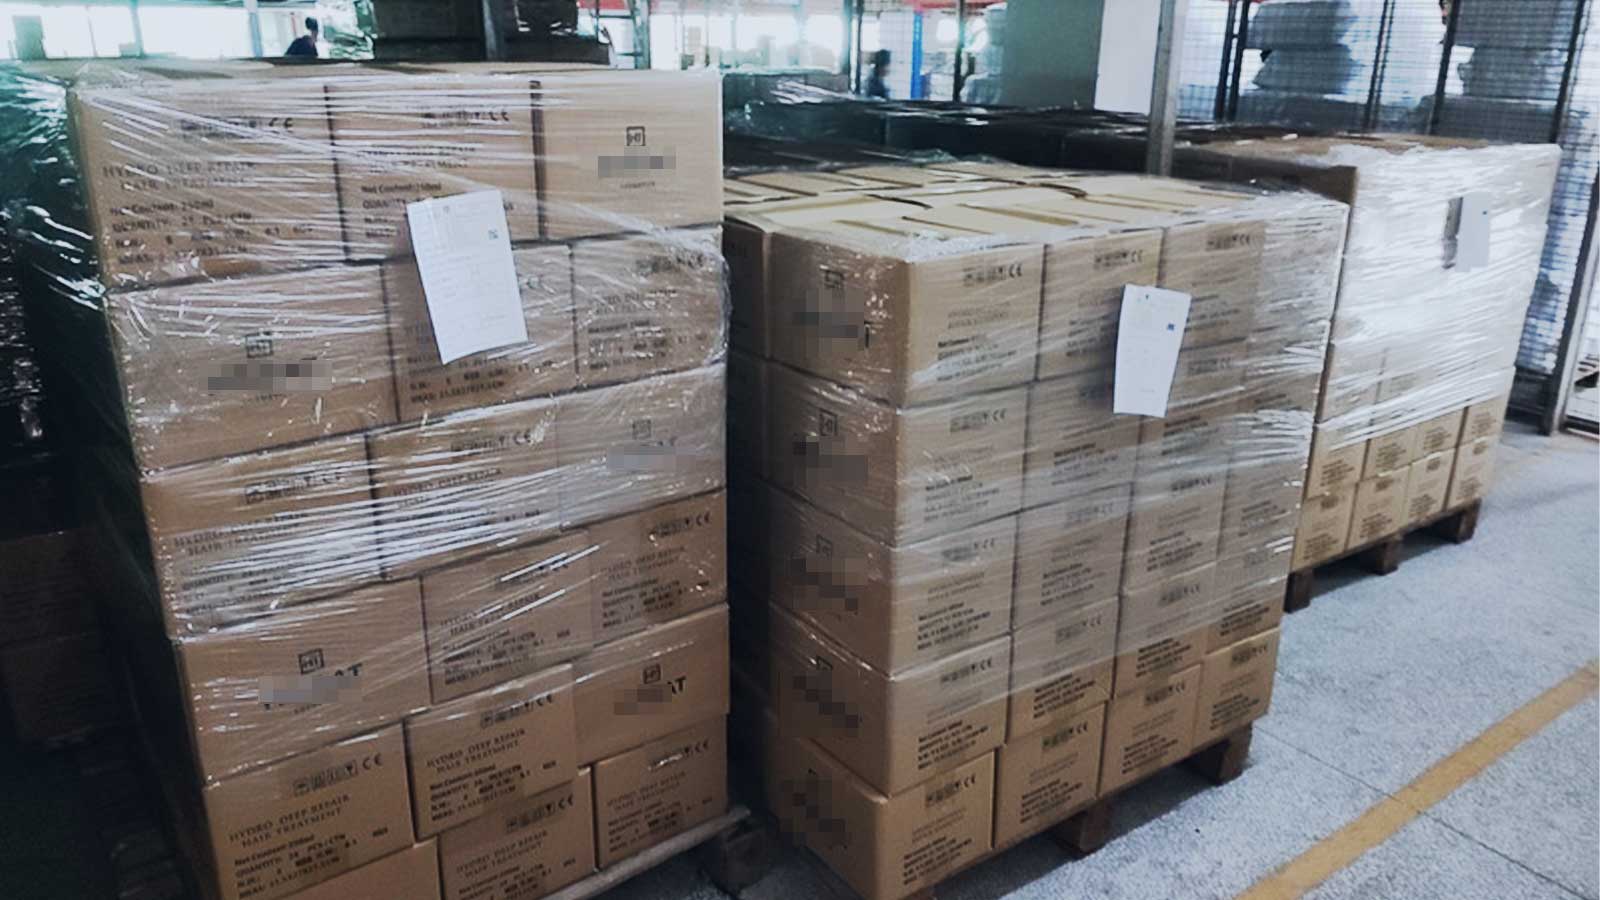
Источник: специалисты GIS проводят проверку количества шампуня в рамках инспекции для российского клиента.
Несмотря на кажущуюся простоту, проверка количества готовой продукции является важным контрольным этапом, напрямую влияющим на планирование логистики, финансовые риски и точность учёта товарных запасов. Эта процедура выходит далеко за рамки обычного подсчёта: она обеспечивает выполнение договорных обязательств и оптимизирует последующий процесс отгрузки.
Обеспечение логистической надёжности и сверка товарных запасов
В ходе инспекции необходимо тщательно подтвердить, что фактически произведённое количество продукции полностью соответствует спецификациям заказа на закупку (Purchase Order, PO). Особое внимание следует уделить разграничению продукции, которая просто изготовлена, и продукции, которая изготовлена и упакована (то есть готова к отгрузке).
-
Обоснование: финансовые риски. Отгрузка заказа в неполном объёме является существенным нарушением договорных обязательств и влечёт непосредственные финансовые последствия. С другой стороны, неполная упаковка может привести к неэффективному использованию контейнерного пространства, что повлечёт за собой оплату неиспользованного места в контейнере (dead freight) или, что ещё хуже, необходимость дорогостоящей частичной отгрузки в срочном порядке на более позднем этапе.
-
Расширенная проверка: необходимо также оценить целостность транспортных коробок и правильность нанесённой на них маркировки. Любые выявленные на этом этапе расхождения следует немедленно сообщить ответственным лицам, чтобы сверить учётные данные и предотвратить неожиданный дефицит товара на складе назначения, который в противном случае может нарушить график дистрибуции.
4. Случайный отбор образцов
Профессиональные услуги по предотгрузочной инспекции используют международно признанную статистическую процедуру выборочного контроля ANSI/ASQC Z1.4 (ISO 2859-1), позволяющую оценить качество всей партии продукции. Объём выборки и установленные пределы приемлемого качества (AQL) обычно определяются договором между производителем или импортёром и клиентом.
GIS Inspection также придерживается стандарта ISO 2859 и предусмотренной им процедуры выборочного контроля AQL. Для оценки общего качества производственной партии инспекторы GIS проверяют отобранные образцы с точки зрения функциональности, внешнего вида и свойств материалов.
После контроля процесса транспортировки выбранных коробок в помещение для инспекции инспекторы случайным образом отбирают образцы из одной коробки в соответствии с планом выборочного контроля MIL-STD-105E.
Стандартные пределы GIS: Critical — 0, Major — 2.5, Minor — 4.0. Это означает, что допустимое количество критических дефектов равно нулю, для значительных дефектов установлен предел 2,5, а для незначительных — 4,0. Эти значения определяют максимально допустимое количество дефектов в выборке, при котором партия может быть принята.
Вы можете самостоятельно устанавливать пределы приемлемого качества с учётом собственных требований. Для дорогостоящей продукции иногда применяются более строгие значения: Critical — 0, Major — 1.5, Minor — 4.0 или даже Major — 1.0, Minor — 2.5.
Подробнее об AQL: Предел приемлемого качества AQL
5. Проверка продукции и её соответствия требованиям
Этот этап служит первой линией защиты ценности бренда и соблюдения стандартов интеллектуальной собственности (IP). Проверка выходит за рамки обычного визуального осмотра и направлена на подтверждение того, что серийно выпускаемая продукция фабрики полностью соответствует утверждённому клиентом эталонному образцу (Golden Sample) и договорным спецификациям.
Проверка соответствия продукции требованиям бренда (внешний вид и материалы)
Инспекторы должны тщательно проверить, соответствуют ли все эстетические характеристики и свойства материалов утверждённым стандартам. Для этого необходимо уделять особое внимание следующим аспектам:
-
Точность цветопередачи: подтверждение того, что оттенки и виды отделки точно соответствуют утверждённым кодам Pantone или эталонным образцам материалов. Любые расхождения в цвете могут непосредственно повлиять на восприятие бренда потребителями.
-
Состав материалов: проверка соответствия используемых материалов (например, типа ткани, марки пластика или металлического покрытия) точным спецификациям, указанным в технической документации. Это позволяет предотвратить несанкционированную замену материалов, которая может ухудшить качество продукции или привести к несоблюдению нормативных требований.
-
Обоснование: любые отклонения во внешнем виде, текстуре или отделке должны рассматриваться как значительные дефекты, поскольку несоответствия снижают доверие клиентов и ослабляют премиальное позиционирование продукции на рынке.
Проверка интеллектуальной собственности (IP) и компонентов продукции
Важной частью проверки является выявление несанкционированных изменений конструкции или замены компонентов, которые могут повлечь за собой существенные коммерческие и юридические риски.
-
Расширенная проверка: инспекторы должны убедиться, что все графические элементы, логотипы и запатентованные конструктивные особенности воспроизведены точно, без ошибок печати и смещения относительно заданного положения. Кроме того, необходимо проверить, не использовала ли фабрика несогласованные компоненты (например, не заменила ли указанный в спецификации сертифицированный чипсет более дешёвым, неутверждённым аналогом).
-
Обоснование: выявление неутверждённых компонентов имеет важное значение для снижения скрытых рисков в цепочке поставок и предотвращения нарушения прав интеллектуальной собственности (IP infringement). Подобные нарушения могут привести к дорогостоящим судебным разбирательствам, задержанию товаров на границе и окончательному прекращению сотрудничества с поставщиком.
6. Проверка качества изготовления
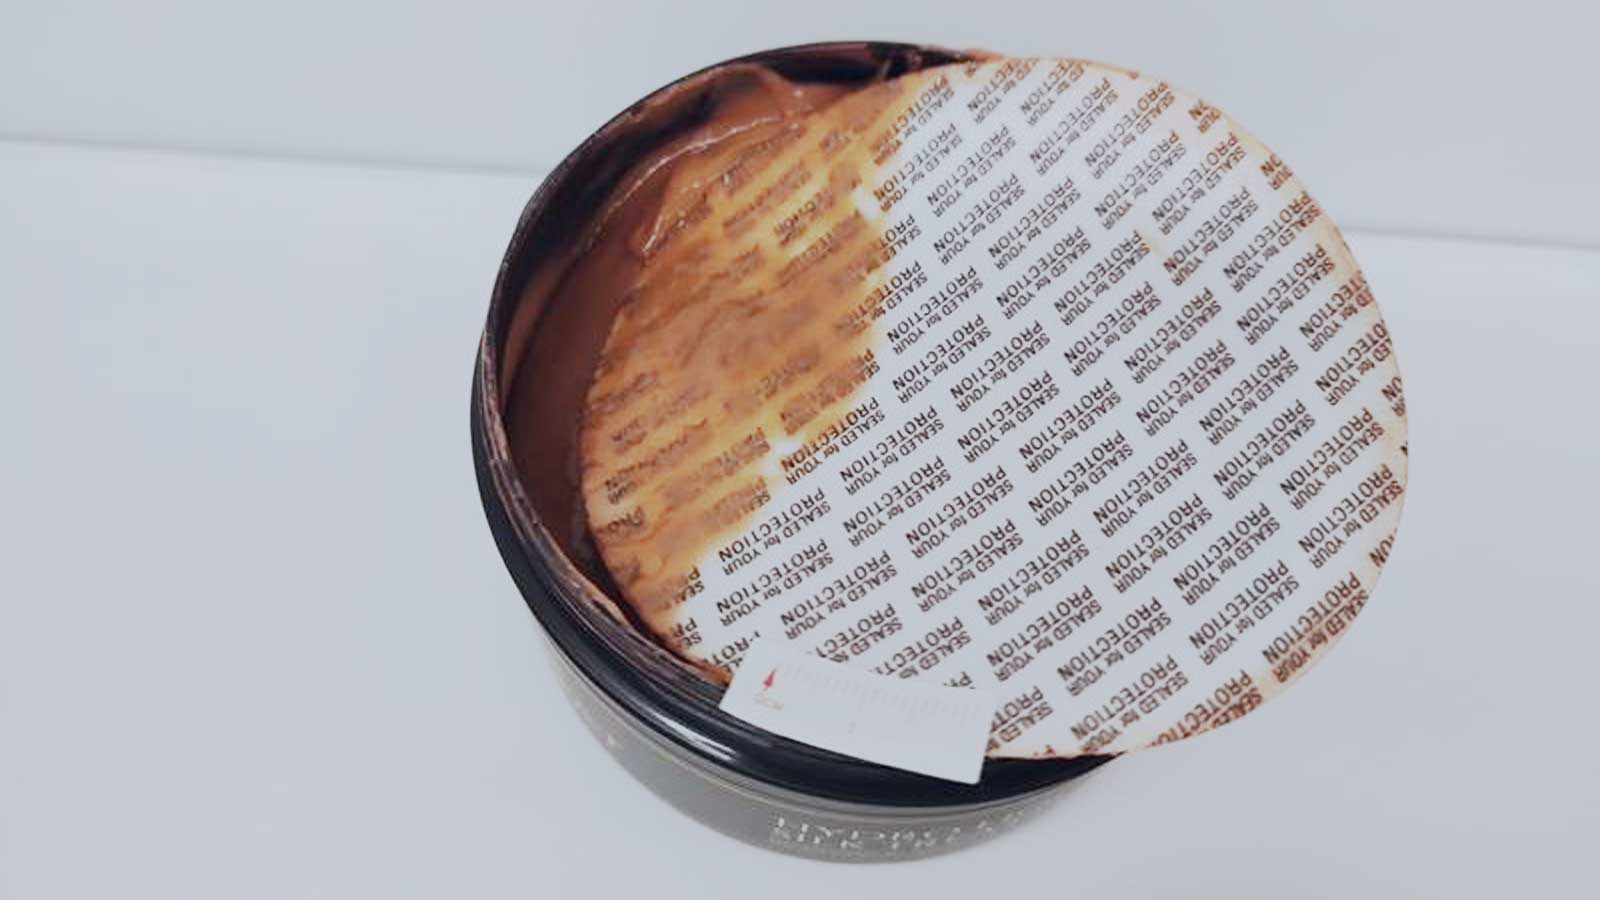
Источник: инспекторы GIS обнаружили дефекты продукции во время проверки качества шампуня.
Проверка качества изготовления является наиболее непосредственным способом оценки технических возможностей производителя и стабильности его производственных процессов. Она не ограничивается подсчётом дефектов, а предоставляет импортёру важные данные для оценки дисциплины внутреннего контроля качества фабрики и стабильности выпускаемой продукции.
Классификация дефектов и контроль качества
Инспекторы используют установленные пределы AQL для классификации и количественной оценки обнаруженных дефектов. Такая систематическая классификация (Minor, Major, Critical) должна быть надлежащим образом задокументирована.
-
Расширенная проверка: частота и характер обнаруженных дефектов служат непосредственными ключевыми показателями эффективности (KPI) внутреннего производственного контроля фабрики. Например, высокая частота значительных дефектов (таких как серьёзные дефекты лакокрасочного покрытия, нефункционирующие молнии или неправильно выровненные детали) свидетельствует о системной нестабильности сборочной линии или основного производственного оборудования.
-
Обоснование: основание для проведения аудита производственного процесса. Если уровень дефектов превышает допустимый порог AQL, в отчёте об инспекции следует официально рекомендовать разработку плана корректирующих и предупреждающих действий (CAPA) или проведение целевого аудита производственного процесса. Таким образом, результаты инспекции превращаются из простого подсчёта дефектов в действенный инструмент непрерывного улучшения качества.
Выявление первопричин проблем с качеством
Профессиональная инспекция направлена не только на определение характера дефектов, но и на выяснение причин их возникновения.
-
Экспертная оценка: инспекторы выявляют характерные признаки недостаточной производственной дисциплины, такие как острые кромки вследствие некачественной обрезки, неоднородность цвета из-за неправильного смешивания материалов или внешние повреждения, вызванные ненадлежащим обращением с продукцией.
-
Обоснование: анализ первопричин (RCA). Тщательная документация мест расположения и типов повторяющихся дефектов предоставляет производителю первоначальные доказательства, необходимые для проведения анализа первопричин (Root Cause Analysis, RCA). Такой систематический подход позволяет выйти за рамки поверхностного устранения недостатков и побуждает фабрику исправлять фундаментальные ошибки в стандартных операционных процедурах (SOP).
7. Проверка размеров и измерений
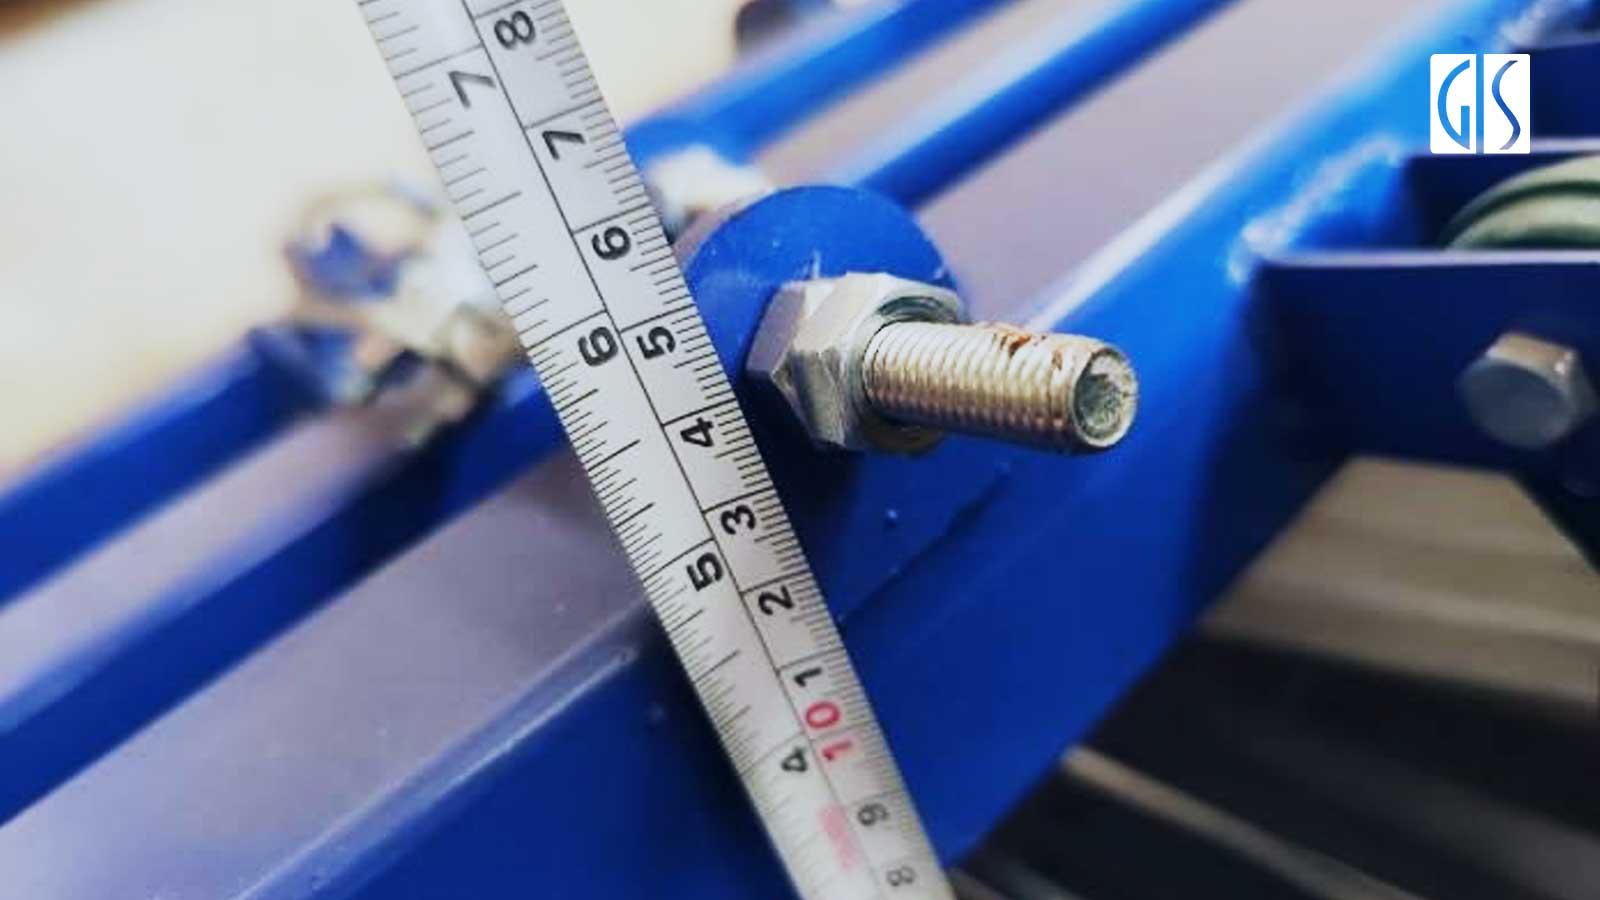
Источник: GIS провела инспекцию вилочного погрузчика для клиента и задокументировала результаты измерений с помощью фотографий.
Проверка включает измерение важных показателей и параметров, отражающих качество или эксплуатационные характеристики продукции. Измерения выполняются в соответствии с установленными методами либо требованиями, указанными в утверждённых клиентом спецификациях продукции или других согласованных документах.
Измерение размеров одежды и текстильных изделий
Потребители ожидают, что одежда будет хорошо сидеть по фигуре и соответствовать заявленному размеру. Именно поэтому измерение размеров одежды имеет принципиальное значение для контроля качества.
Инспектор по контролю качества измеряет различные части проверяемых изделий и сравнивает полученные результаты со спецификациями клиента. Измерения проводятся для каждого размера одежды, входящего в заказ.
Чтобы обеспечить правильное проведение этой проверки, в спецификациях одежды должны быть чётко указаны контрольные точки измерения (например, длина рукава и ширина горловины), стандартные размеры для каждой размерной категории и допустимые отклонения для каждой контрольной точки.
8. Проверка функциональности
Функциональные испытания текстильных изделий
При проверке одежды, текстильных изделий и обуви инспекторы обычно проводят различные испытания с учётом особенностей конкретной продукции. Например, пуговицы, молнии и другие аксессуары можно проверять с помощью испытаний на прочность крепления, циклических испытаний на износостойкость и испытаний на растяжение. Кроме того, вес и состав ткани можно проверить на соответствие спецификациям клиента.
Функциональные испытания электротехнической продукции
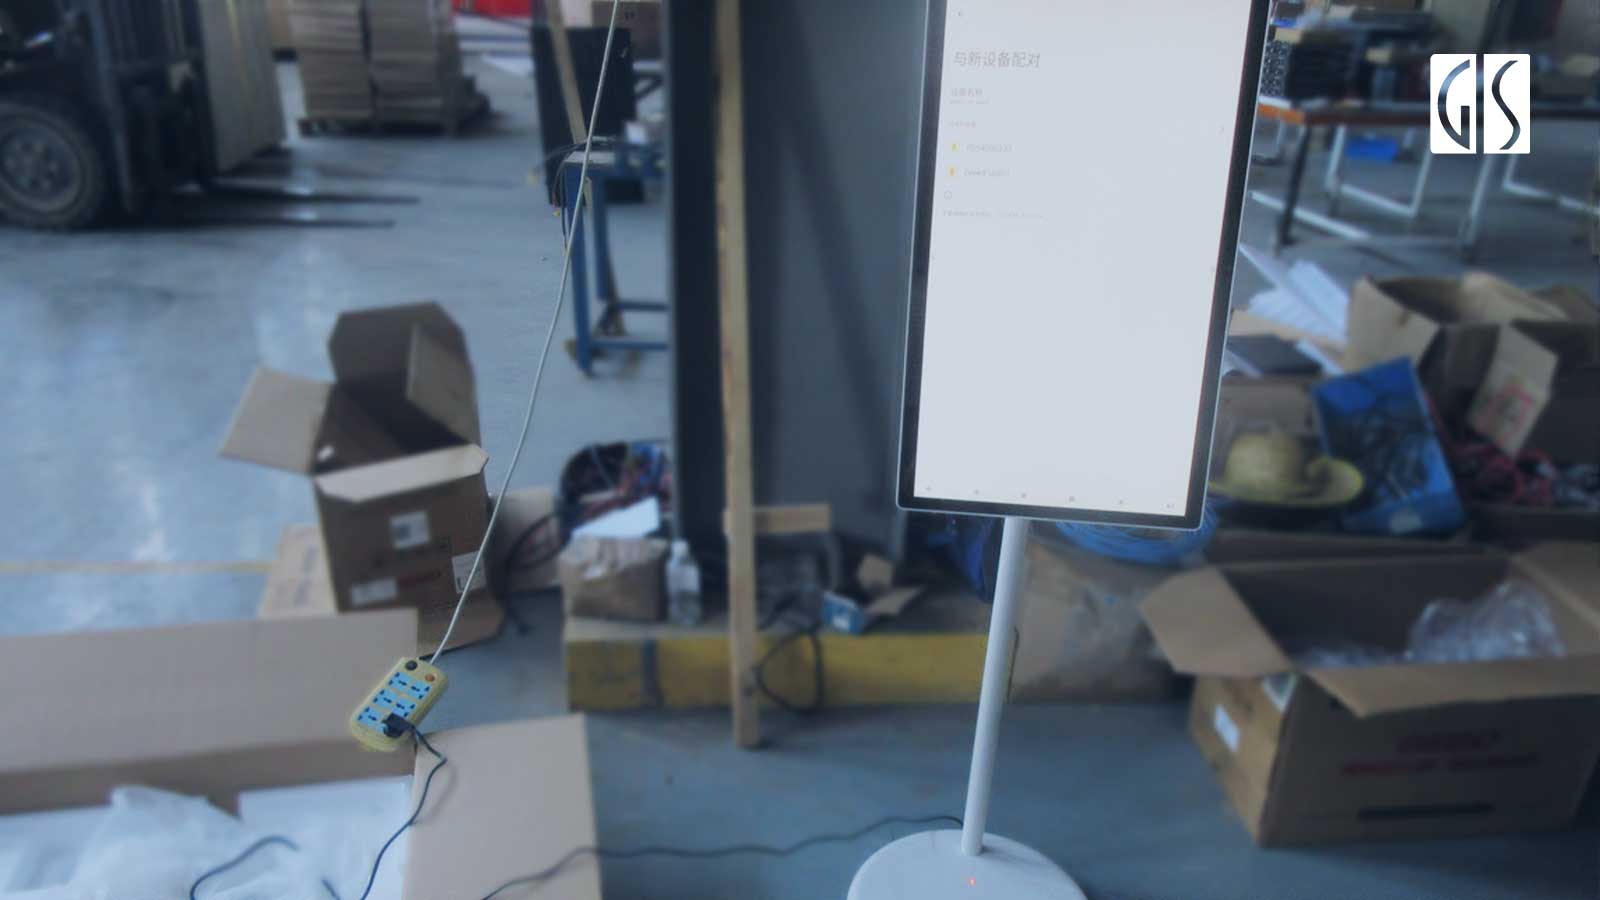
Проверка функциональной исправности проводится строго в соответствии с заказом на закупку (Purchase Order), утверждёнными спецификациями и руководством по эксплуатации продукции.
Например, при предотгрузочной инспекции кофемашины инспектор проводит базовую и полную функциональные проверки, измеряет потребляемую мощность и выполняет испытание на поддержание температуры.
Вместо простой проверки работоспособности отдельных функций инспекция также оценивает их долговечность. Для текстильных изделий и одежды это включает циклические испытания застёжек, молний и других крепёжных элементов, а также испытания на нагрузку швов и участков, подверженных интенсивному износу, с целью прогнозирования возможных отказов.
Для электронных изделий это означает проведение полных функциональных испытаний, а также проверку рабочих параметров (например, скорости, потребляемой мощности и эффективности отвода тепла) на соответствие техническим спецификациям.
Для сложных электронных или механических изделий в ходе инспекции необходимо проверять ключевые показатели эффективности (KPI) при различных нагрузках. Это может включать измерение уровня шума, проверку устойчивости к вибрации или, если это технически возможно, ограниченные испытания при различных температурах окружающей среды непосредственно на месте.
Подробнее о методах предотгрузочной инспекции кофемашин: Полный контрольный список проверки качества бытовых кофемашин
9. Проверка безопасности
Это, пожалуй, самый важный этап предотгрузочной инспекции (PSI), поскольку он связан с обязательными законодательными требованиями и безусловной ответственностью импортёра за безопасность потребителей. Несоответствие на этом этапе — не просто проблема качества, а юридическое и коммерческое препятствие, которое может привести к конфискации продукции, крупным штрафам и непоправимому ущербу репутации бренда.
Обеспечение соответствия обязательным международным стандартам
Задача инспектора — выступать в качестве представителя клиента, контролирующего соблюдение нормативных требований, и проверять соответствие продукции конкретным требованиям безопасности целевых рынков.
- Обеспечение соблюдения законодательства и предотвращение отзыва продукции. В ходе инспекции необходимо подтвердить наличие и правильность всех обязательных сертификатов и маркировок безопасности (например, CE, UL, CCC, UKCA). Испытания на месте, которые зачастую являются предварительной проверкой перед получением официальных лабораторных результатов, должны включать следующее:
- Электрические и электронные изделия должны проходить испытания, подтверждающие соответствие широкому спектру требований безопасности, включая местные нормативные акты, CCC, CE, UL, REACH и другие применимые нормы. Это необходимо для обеспечения безопасности продукции при индивидуальном использовании и соблюдения обязательных региональных и национальных требований законодательства.
Во время предотгрузочной инспекции на месте проводятся следующие испытания электрической безопасности:
-
Испытание повышенным напряжением (Hi-pot test).
-
Проверка непрерывности заземления (Earth continuity check).
-
Измерение температуры.
-
Проверка устойчивости.
-
Проверка внутренних компонентов.
* Для многих категорий продукции, продаваемой или импортируемой в Европейский союз (ЕС), США и другие крупные рынки, требуются испытания механической безопасности. Механические неисправности могут привести к травмам пользователей и даже к смертельным случаям, подвергая производителей, импортёров и розничных продавцов риску дорогостоящих судебных разбирательств и потери деловой репутации.
Например, необходимо проверять отсутствие острых выступов, опасных кромок и мест защемления, что особенно важно для игрушек и мебели. Проверки должны проводиться в соответствии с такими стандартами, как ASTM F963 или EN 71 .
- Помимо непосредственных проверок безопасности, инспектор проверяет соответствие продукции более широким экологическим и химическим нормативным требованиям, например регламенту REACH (Registration, Evaluation, Authorisation and Restriction of Chemicals) в ЕС, подтверждая правильность документации и используемых материалов.
- Тщательное документирование соответствия требованиям в ходе PSI позволяет импортёру создать надёжную доказательную базу на случай возможных претензий в связи с ответственностью за продукцию или проведения регуляторных расследований. Такая документация служит объективным подтверждением того, что до поступления продукции в цепочку поставок были приняты все разумные меры для обеспечения её безопасности и соответствия законодательным требованиям.
10. Проверка упаковки

В ходе инспекции также проверяется упаковка, чтобы убедиться в использовании надлежащих упаковочных материалов, обеспечивающих безопасную транспортировку, и в правильности нанесения маркировки. Инспекторы проверяют следующие пять аспектов.
Инспекторы сверяют транспортную маркировку, этикетки и штрихкоды каждого изделия и заказа (PO) с утверждёнными спецификациями и эталонными образцами. Особое внимание уделяется специальным требованиям клиентов, таким как символы переработки, предупреждающие надписи, а также вес брутто (GW) и нетто (NW) транспортных коробок.
-
Проверка упаковки и способа упаковки на соответствие спецификациям.
-
Проверка подарочных коробок, подвесных ярлыков, этикеток и инструкций по эксплуатации (IM) на соответствие спецификациям.
-
Проверка полиэтиленовых пакетов (Polybag). Измерение ширины пакета и проверка наличия и размера перфорационных отверстий, чтобы убедиться в соответствии требованиям к предупреждающим надписям.
-
Проверка языка маркировки, специальных требований и заявленных характеристик на упаковке на соответствие фактическим данным и согласованным требованиям.
11. Заключительное совещание
После проведения испытаний на месте инспекторы организуют заключительное совещание для получения подтверждения со стороны фабрики. В ходе встречи инспекторы разъясняют поставщику результаты проверки и запрашивают его подпись.
12. Отчёт об инспекции и система корректирующих действий
Заключительным этапом PSI является подготовка отчёта об инспекции, который должен представлять собой комплексную систему принятия решений на основе данных, а не просто перечень выявленных несоответствий. Его основная цель — предоставить импортёру объективные доказательства, необходимые для принятия оперативного и коммерчески обоснованного решения о дальнейшей судьбе партии товара.
Отчёт как инструмент поддержки принятия решений
Профессиональный отчёт об инспекции должен быть объективным, подробным и обеспечивать прослеживаемость результатов. Это позволяет импортёру получить полное представление о рисках, связанных с проверенной партией продукции.
-
Расширенная детализация: структура отчёта должна обеспечивать чёткое разделение данных на следующие категории:
-
Количественные результаты: статус прохождения или непрохождения инспекции по AQL, подробное количество незначительных (Minor), значительных (Major) и критических (Critical) дефектов, а также проверенные итоговые объёмы продукции.
-
Качественные доказательства: фотографии высокого разрешения и видеоматериалы с указанием точного времени съёмки, документирующие все выявленные несоответствия. Каждый материал должен сопровождаться кратким текстовым описанием, обеспечивающим полную прослеживаемость до конкретной транспортной коробки и места обнаружения дефекта.
-
-
Обоснование: объективное заключение. В отчёте должно содержаться чёткое и однозначное заключение с одной из следующих рекомендаций: Пройдено (Pass / Release), Приостановлено (Hold / Требуется доработка) или Отклонено (Reject). Такое объективное заключение, основанное на согласованных требованиях AQL и спецификациях, позволяет импортёру оперативно принимать решения, ограничивать финансовые риски и оптимизировать сроки поставки.
Запуск корректирующих и предупреждающих действий (CAPA)
Результаты инспекции должны служить отправной точкой для непрерывного совершенствования качества в рамках сотрудничества с поставщиком.
-
Экспертная оценка: при принятии решения Hold или Reject данные отчёта следует использовать для запуска официального плана корректирующих и предупреждающих действий (CAPA) совместно с фабрикой. Это обязывает поставщика не только устранить дефекты текущей партии (коррекция), но и внедрить системные изменения (предупреждение), чтобы исключить повторное возникновение аналогичных дефектов в будущих заказах.
-
Обоснование: развитие поставщиков. Используя данные отчёта для обеспечения выполнения плана CAPA, импортёр превращает инвестиции в PSI в действенный инструмент активного развития поставщиков и повышения долгосрочного качества производства. Таким образом, инспекция из реактивного механизма контроля качества превращается в проактивный инструмент долгосрочного партнёрства в области качества.
Услуги GIS по предотгрузочной инспекции в Китае
Предотгрузочная инспекция (Pre-Shipment Inspection) — эффективный инструмент, который помогает обеспечить отгрузку высококачественных товаров, соответствующих как вашим требованиям, так и стандартам целевого рынка. GIS Inspection предоставляет независимые услуги по предотгрузочной инспекции широкого спектра текстильных изделий, товаров длительного пользования, электроники и пищевой продукции.
Если вам необходима дополнительная информация об услугах GIS по предотгрузочной инспекции, пожалуйста, свяжитесь с нами по адресу service@gis-inspection.com.